Технология порошковой покраски: 12 этапов
Порошковая покраска — это последовательность, а не «опустил в печь и готово». Каждый этап влияет на срок службы покрытия: пропущенное обезжиривание даёт пузыри через месяц, экономия на маскировании — заклеенную резьбу, нарушение режима обжига — мутный глянец. Ниже — наш полный цикл с фотографиями реальных этапов, без стоковых картинок «универсальных заводов».
Этап 1
Приём заявки
Фото, чертёж или описание изделия. Предварительный расчёт в течение рабочего дня.

Этап 2
Оценка изделия
Проверяем габариты против ограничений печи (6,0 × 1,2 × 1,6 м, до 400 кг), согласуем цвет и фактуру.
Этап 3
Приёмка и проверка металла
Осматриваем поверхность: следы масла, ржавчина, старое покрытие. Называем точную смету.
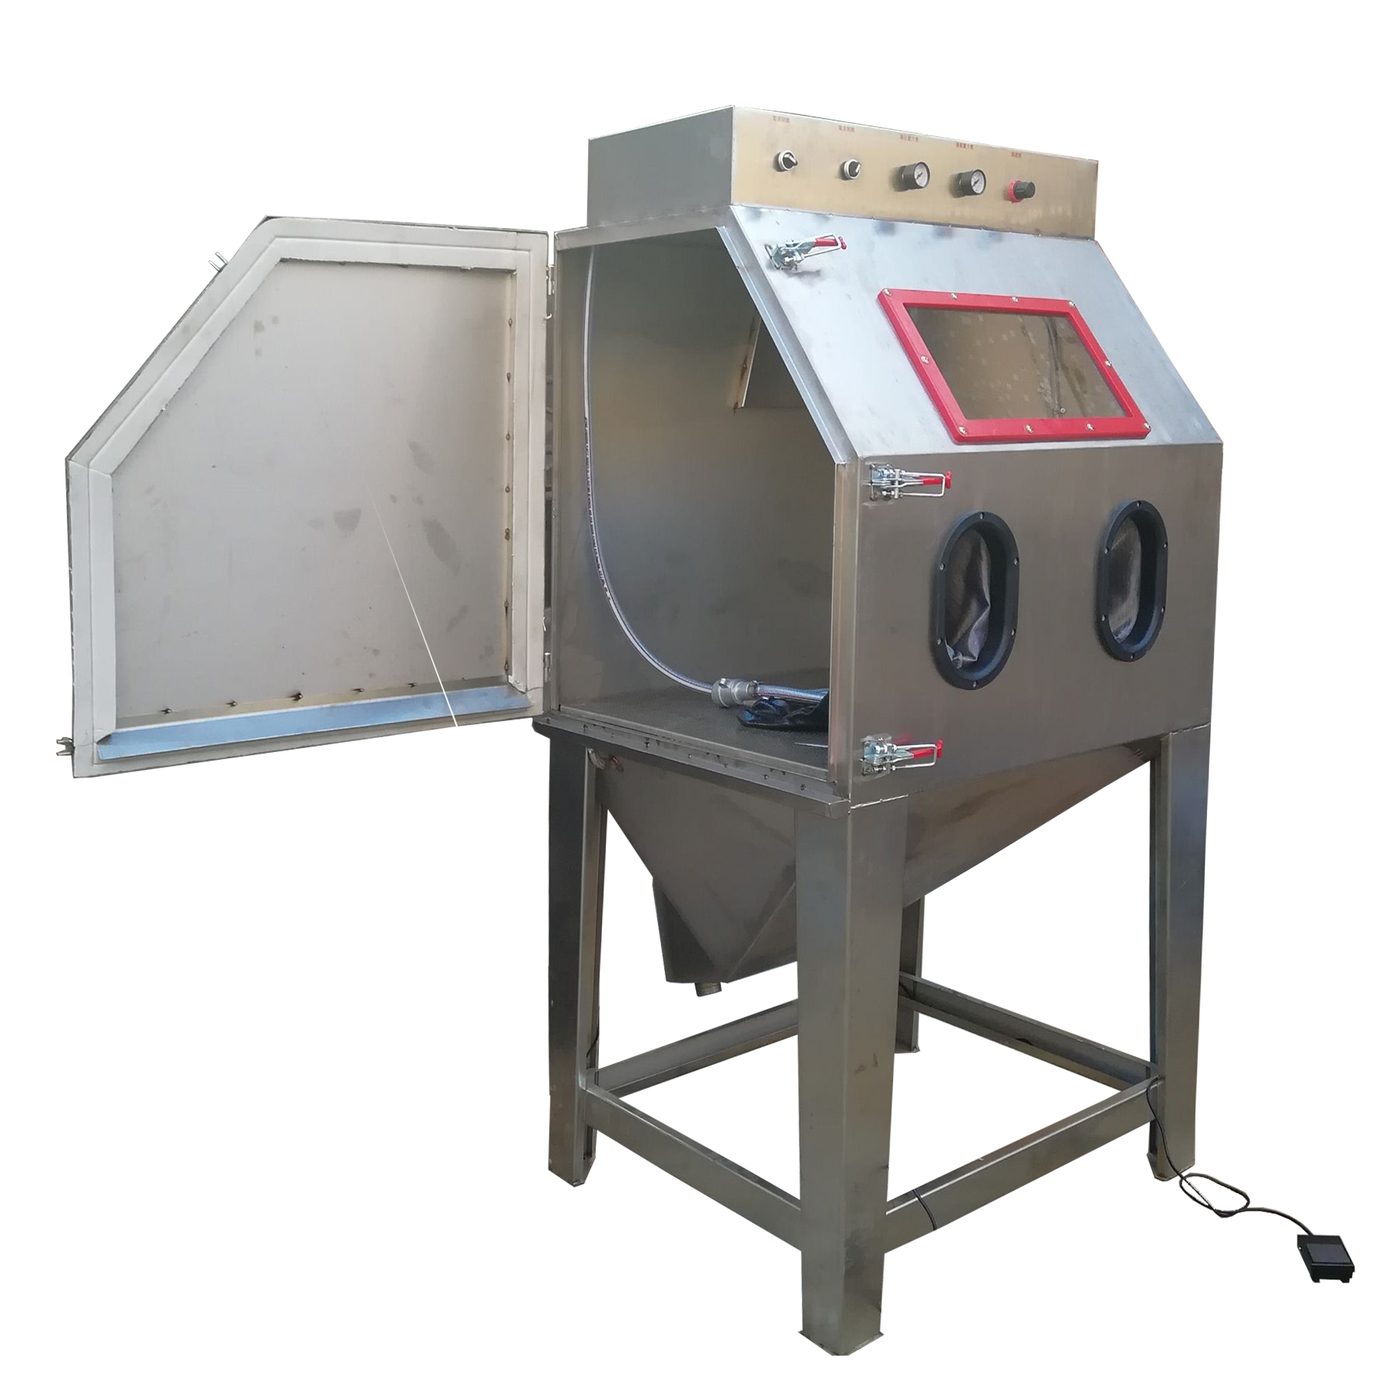
Этап 4
Очистка
Пескоструй или механическая зачистка — по состоянию металла. Удаляем ржавчину и старую краску.
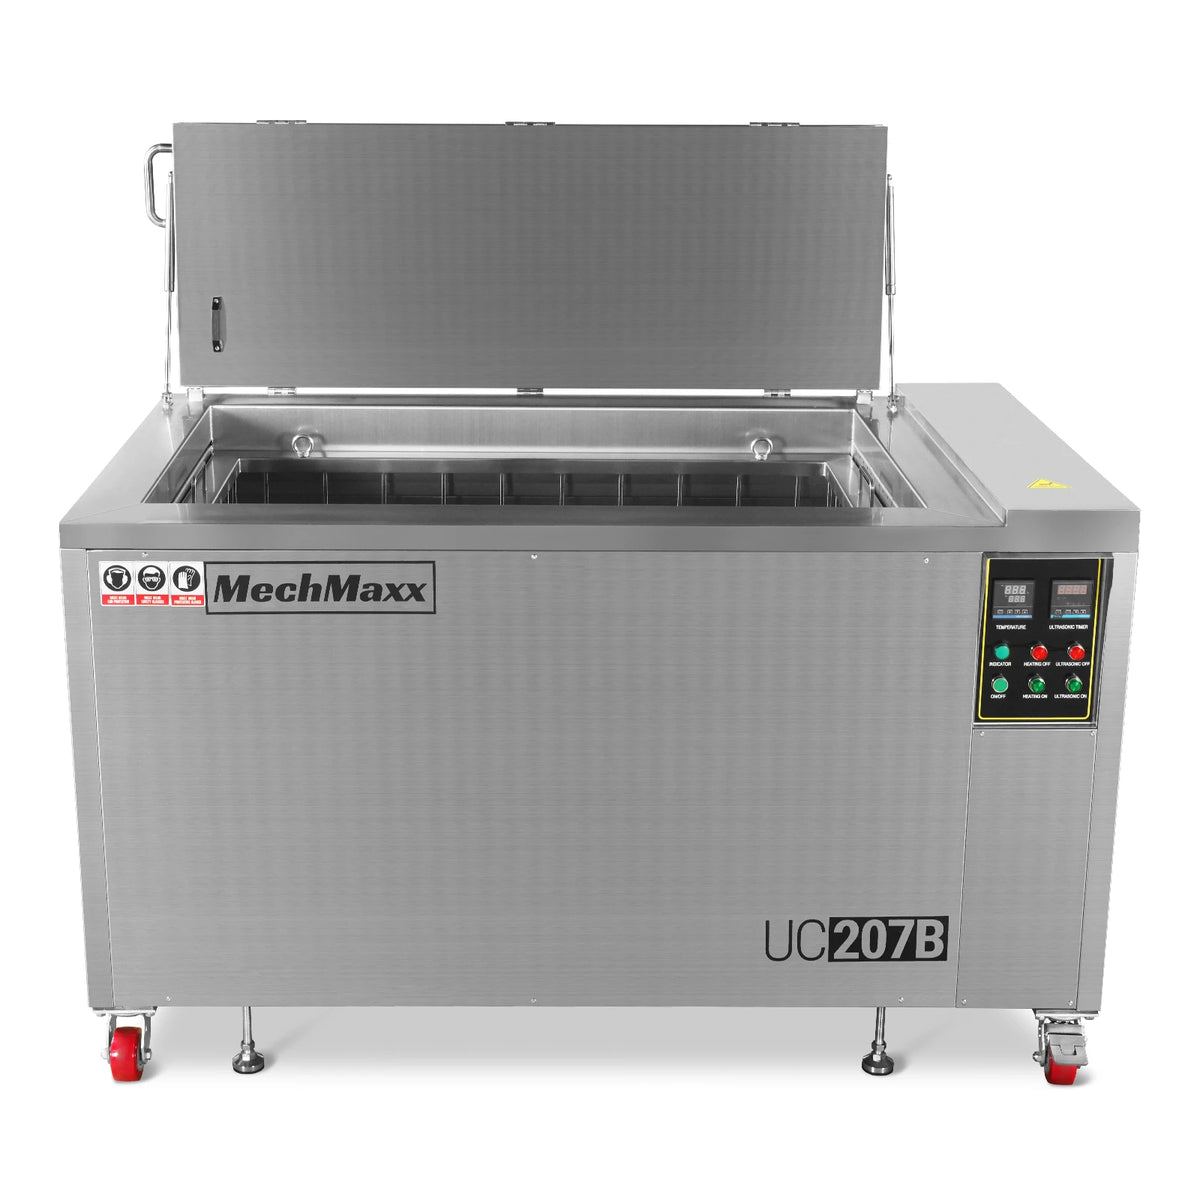
Этап 5
Обезжиривание
Химическая подготовка поверхности. Без этого шага покрытие отслаивается — не пропускаем даже на «чистых» деталях.

Этап 6
Маскирование
Закрываем резьбы, посадочные места, участки без покраски термостойкими заглушками и лентой.
Этап 7
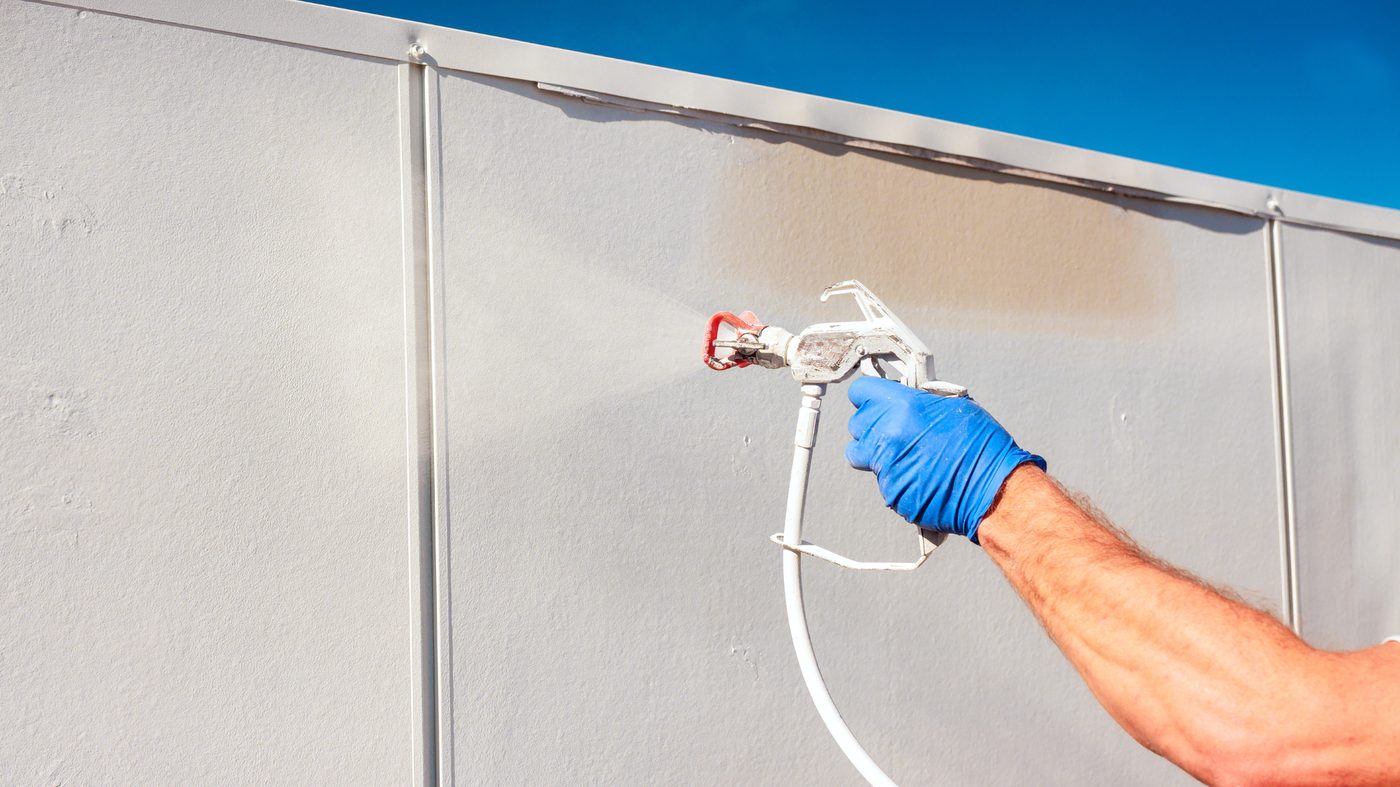
Нанесение порошка
Электростатическое напыление в камере 3,0 × 1,6 × 2,0 м. Равномерный слой 60–120 мкм.
Этап 8
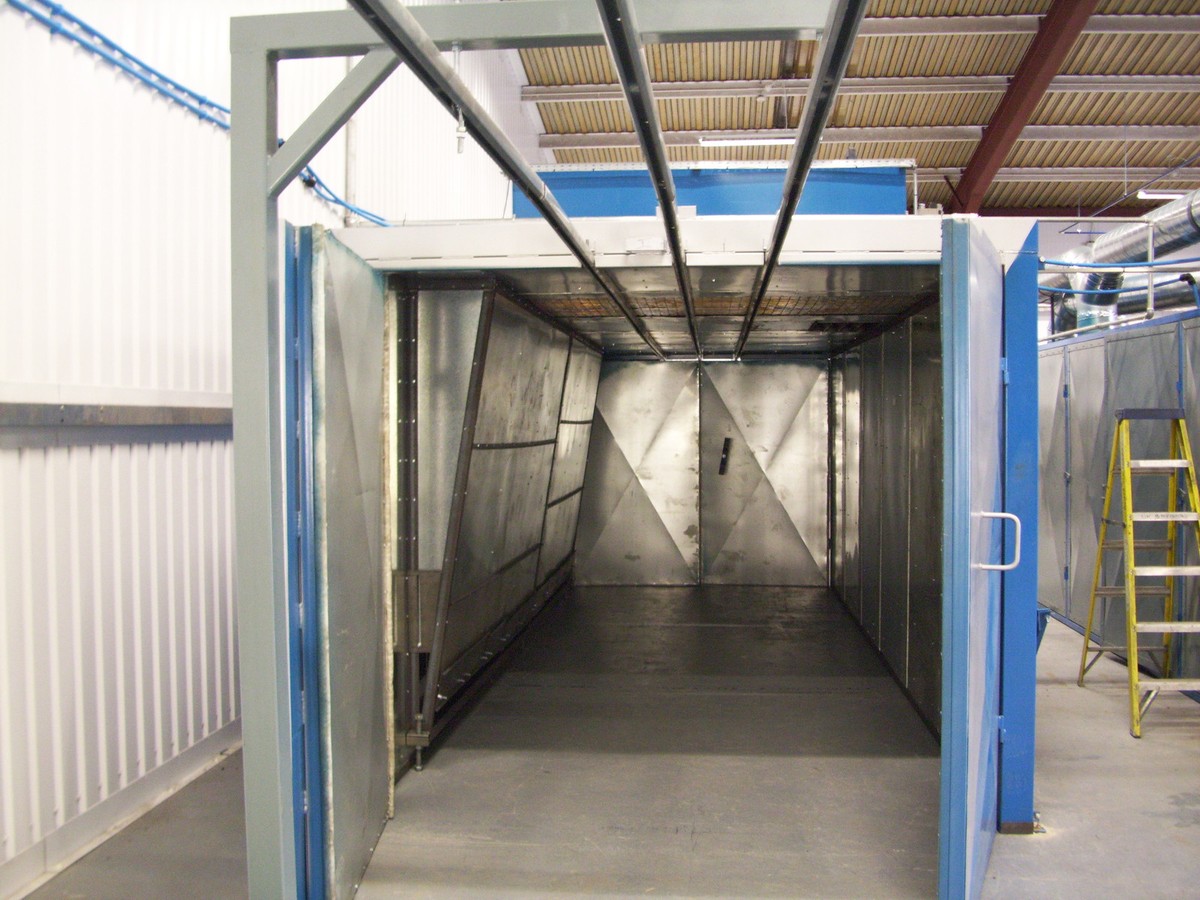
Полимеризация
Обжиг при 180–200 °C в печи 6,0 × 1,2 × 1,6 м. Порошок сплавляется в монолитную плёнку.
Этап 9
Охлаждение
Естественное остывание. Не трогаем изделие до полного отверждения — иначе риск повреждения покрытия.
Этап 10
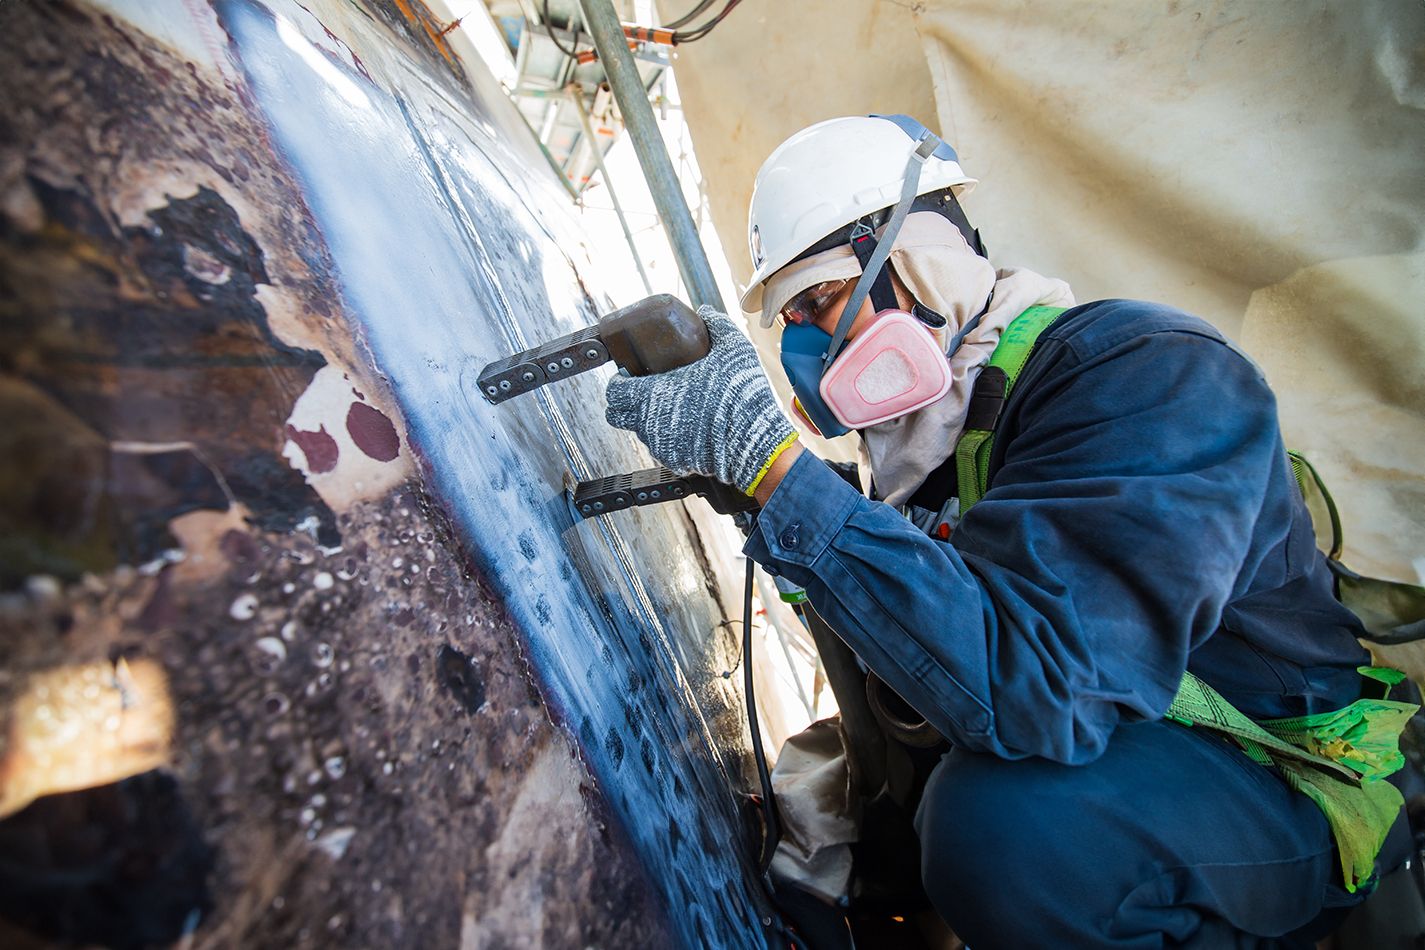
Контроль
Проверка толщины покрытия, адгезии (сетчатый надрез), внешнего вида. ОТК на каждом изделии.
Этап 11
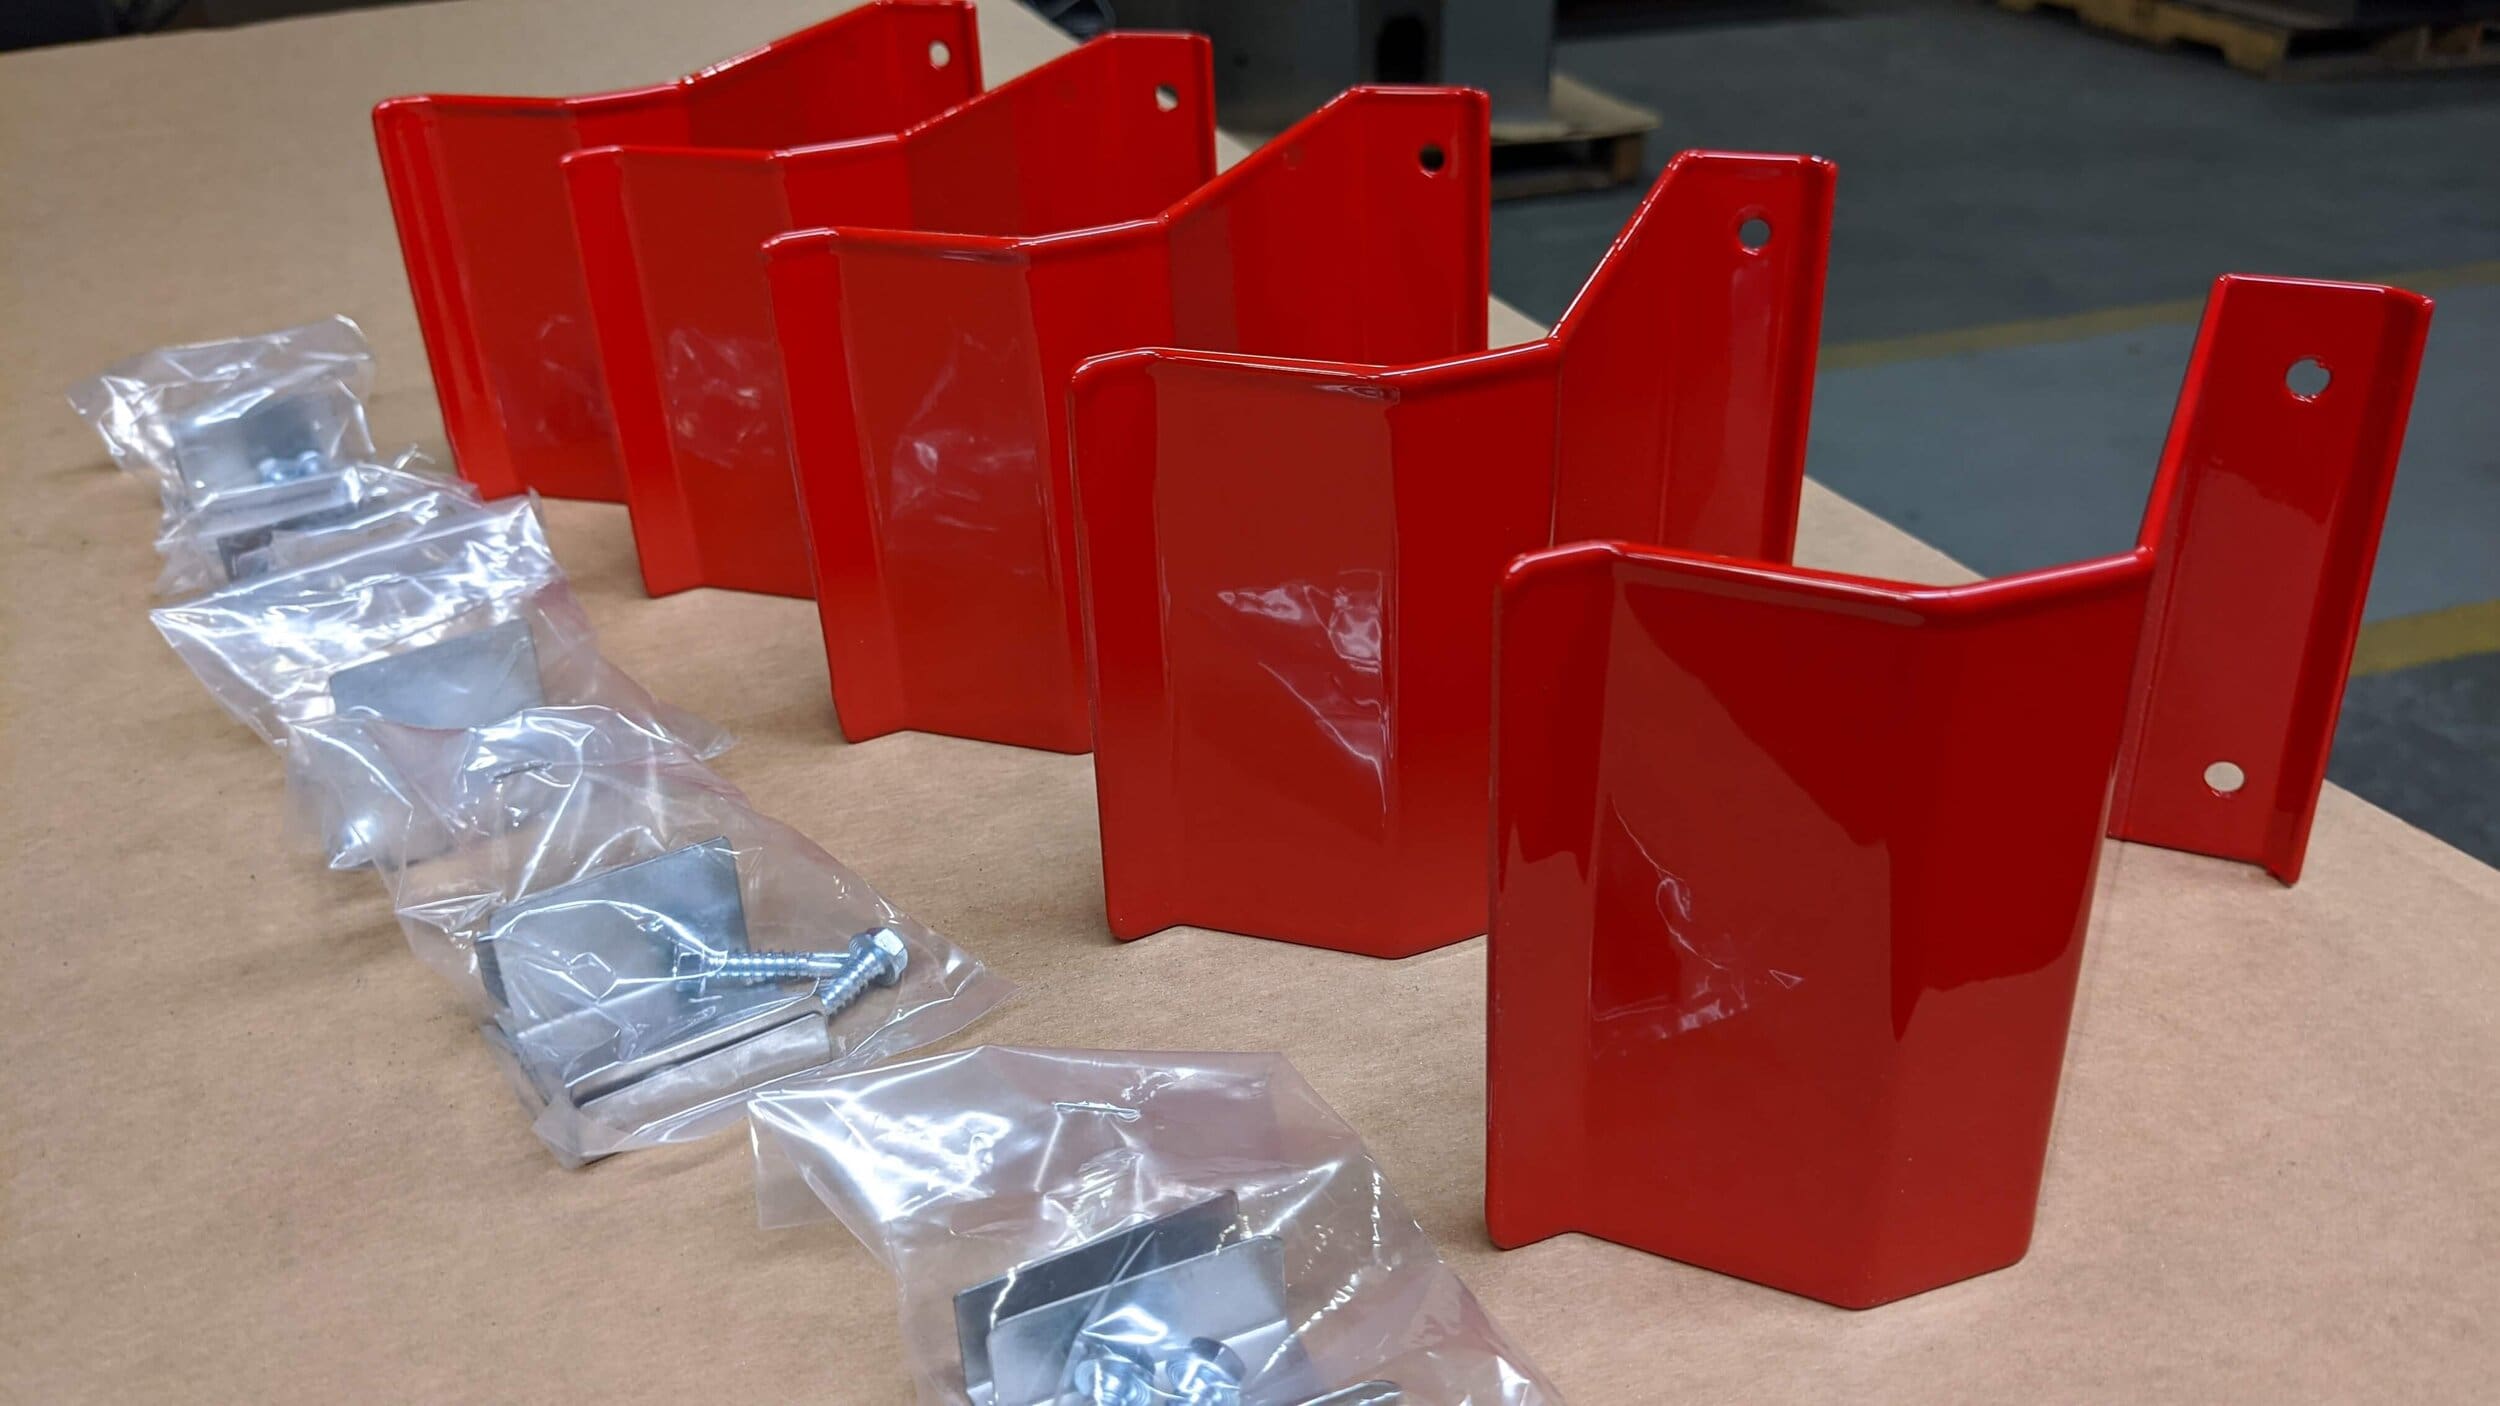
Упаковка
Плёнка, картонные уголки, мягкие прокладки. Маркировка по спецификации для серийных заказов.
Этап 12
Выдача или доставка
Самовывоз со Солнечного проезда, 4, или доставка по Кирову и области.
6,0 × 1,2 × 1,6 м
печь полимеризации: 180–200 °C, время цикла 15–30 минут
60–120 мкм
толщина готового покрытия, контроль по контрольным пластинам
Sa 2,5
степень очистки металла при пескоструйной подготовке
Почему это важно для заказчика
Покрытие после печи выглядит одинаково и у хорошего цеха, и у экономного. Разница проявляется через месяц-год: там, где пропустили обезжиривание, появляются пузыри; где сэкономили на пескоструе — отслоение от ржавчины; где нарушили режим — потеря глянца. Именно поэтому мы не режем этапы даже «на срочных»: срочность ускоряет график, но не убирает операции.
Контроль в конце — не формальность: толщиномер по контрольным пластинам каждой загрузки, адгезия сетчатым надрезом, визуальный осмотр при дневных лампах. Изделие с отклонением не отгружается — перерабатывается за наш счёт. Гарантия 12 месяцев на покрытие фиксируется в акте выдачи.